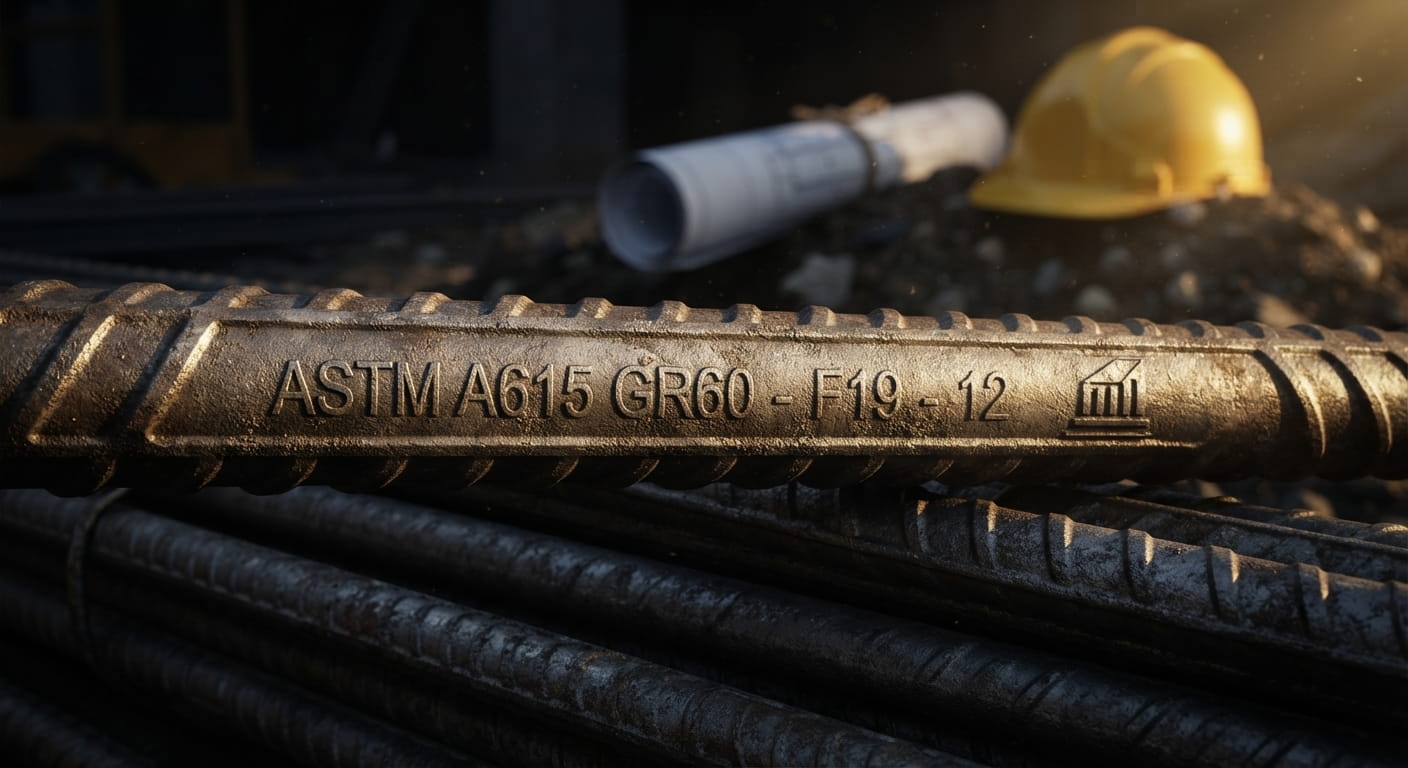
راهنمای مهندسی خواندن مارک حکشده، تشخیص روش تولید T/U، گریدهای A2 تا A4 و کنترل اصالت در کارگاه
هدف این راهنما: کمک به مهندسان ناظر، مدیران پروژه، مسئولان کنترل کیفیت و واحدهای خرید برای شناسایی اولیه میلگرد، تطبیق آن با اسناد محموله و تشخیص مغایرت پیش از مصرف در سازه.
علائم حکشده روی میلگرد چیست؟
علائم برجستهای که هنگام نورد روی بدنه میلگرد ایجاد میشوند، در عمل «شناسنامه اولیه» محصول هستند. این نشانهها به تیم پروژه کمک میکنند تا منشأ کالا، روش تولید و مشخصه فنی آن را تا حدی ردیابی کند.
در منابع فنی مرتبط با استاندارد ملی ایران ۳۱۳۲، برای میلگردهای آجدار، درج نام یا علامت تجاری تولیدکننده، کد فرایند تولید و کد مشخصه محصول در فرایند نورد مطرح شده است. [foolad24][scribd][haftshahraria]
فرمول ساده خواندن یک مارک میلگرد را میتوان اینگونه در نظر گرفت:
بهصورت نمونه، اگر روی یک شاخه ترکیبی مانند FF-CT دیده شود، بخش اول معمولاً نشانه تولیدکننده، T نشانه فرایند ترمکس و بخش پایانی کد مربوط به مشخصه یا رده محصول است. با این حال، معنی دقیق ترکیب باید همیشه با برگه فنی همان کارخانه و همان محموله کنترل شود. [pivan][fooladnovinarka]
استاندارد ملی ۳۱۳۲ چیست؟
استاندارد ملی ایران به شماره ISIRI 3132 با عنوان «فولاد برای تسلیح بتن؛ میلگردهای گرمنوردیده ساده و آجدار» از مهمترین اسناد فنی مرجع برای میلگردهای مورد استفاده در سازههای بتنی ایران است. این استاندارد به موضوعاتی مانند خواص مکانیکی، مشخصات شیمیایی، شکل آج، ابعاد، جرم واحد طول، آزمونها، بستهبندی و نشانهگذاری میپردازد. [haftshahraria][nikfoolad]
برای مهندس ناظر، مهمترین پیام استاندارد این است: میلگرد نباید فقط بر اساس ظاهر، شهرت کارخانه یا قیمت انتخاب شود. هر محموله باید قابلیت ردیابی داشته باشد و مشخصات آن با مدارک کنترل کیفیت و الزامات پروژه منطبق باشد.
در زمان کنترل محموله، حداقل چهار مورد را کنار هم قرار دهید:
| سند یا نشانه | پرسش کنترل |
|---|---|
| مارک حکشده روی شاخه | آیا نام یا کد کارخانه و نشانههای محصول خوانا هستند؟ |
| پلاک بندیل | آیا کارخانه، قطر، گرید، شماره ذوب یا بچ، وزن و تعداد شاخهها مشخص است؟ |
| گواهی کیفیت کارخانه | آیا نتایج شیمیایی و مکانیکی مربوط به همان شماره ذوب/بچ است؟ |
| نتایج آزمایشگاه | آیا آزمون کشش، خمش و سایر آزمونهای لازم با مشخصات پروژه مطابقت دارد؟ |
تفاوت کدهای T و U روی میلگرد
یکی از مهمترین بخشهای مارک میلگرد، حرفی است که به روش دستیابی به خواص مکانیکی اشاره میکند. در منابع آموزشی بازار، T معمولاً به میلگرد تولیدشده با روش ترمکس و U به میلگردی با خواص حاصل از آلیاژسازی نسبت داده میشود. [nikfoolad][fooladshahan][sivanland]
| کد رایج | مفهوم متداول | مسیر کلی دستیابی به مقاومت | نکته مهم در کنترل پروژه |
|---|---|---|---|
| T | Thermex / ترمکس | ایجاد ساختار سطحی مقاوم از طریق خنککاری کنترلشده پس از نورد | گواهی کیفیت، آزمونهای مکانیکی و ضوابط جوشکاری پروژه باید کنترل شود |
| U | Alloyed / آلیاژی | دستیابی به خواص مکانیکی از طریق ترکیب شیمیایی و آلیاژسازی فولاد | آنالیز شیمیایی، کربن معادل و قابلیت جوشپذیری طبق مشخصات پروژه اهمیت ویژه دارد |
| A یا کدهای دیگر | بسته به کارخانه و سیستم نامگذاری | ممکن است بیانگر مشخصه، نوع آج یا کد اختصاصی تولیدکننده باشد | بدون مراجعه به کاتالوگ رسمی کارخانه، نباید تفسیر قطعی ارائه کرد |
نباید روش ترمکس یا آلیاژی را بهطور مطلق «بهتر» یا «ضعیفتر» دانست. هر دو میتوانند در صورت انطباق با استاندارد، تولید صحیح و تأیید آزمایشگاهی، برای کاربرد تعریفشده مناسب باشند. انتخاب صحیح به گرید طراحی، ضوابط جوشکاری، دیتیلهای اجرایی، شرایط لرزهای پروژه و مشخصات فنی کارفرما وابسته است.
تفاوت گریدهای A2 تا A4
در بازار ایران، گریدهای A2، A3 و A4 بهطور گسترده برای دستهبندی میلگردهای آجدار استفاده میشوند. در نامگذاریهای رایج، A2 با حدود رده مقاومتی S340، A3 با S400 و A4 با S500 شناخته میشود؛ با این حال، ملاک قطعی باید مشخصه درجشده در استاندارد، گواهی کارخانه و مدارک پروژه باشد. [ahanmelal][modiranahan]
| گرید رایج بازار | مشخصه تقریبی | الگوی ظاهری متداول آج | کاربرد متعارف | نکته اجرایی |
|---|---|---|---|---|
| A2 | حدود S340 | آج مارپیچ یا منفرد | خاموت، رکابی، سنجاقی و اجزایی که شکلدهی بیشتری میخواهند | شکلپذیری بالاتر نسبت به ردههای بالاتر، اما انتخاب نهایی تابع نقشه و مشخصات پروژه است |
| A3 | حدود S400 یا S420 | آج جناقی یا هفتوهشتی | میلگردهای طولی تیر، ستون، دیوار و فونداسیون در بسیاری از پروژهها | خمکاری و جوشکاری باید دقیقاً مطابق ضوابط فنی پروژه انجام شود |
| A4 | حدود S500 یا S520 | آج مرکب | سازههایی با نیاز مقاومتی بالاتر و طراحی مبتنی بر گریدهای بالاتر | جایگزینی با A3 بدون تأیید مهندس محاسب مجاز نیست |
منابع آموزشی بازار، A3 را با مشخصه آج ۴۰۰ و آج ۴۲۰ و A4 را با آج ۵۰۰ و آج ۵۲۰ در چارچوب نامگذاریهای مرتبط با استاندارد ۳۱۳۲ معرفی میکنند. [ahanmelal]
جدول تطبیقی علائم کارخانههای میلگرد
در جدول زیر، نمونههایی از علائم اختصاری رایج در بازار ایران آمده است. این جدول برای شناسایی اولیه طراحی شده و باید پیش از پذیرش هر محموله، با منابع رسمی کارخانه، پلاک بندیل و گواهی کیفیت همان محموله تطبیق داده شود. کدها ممکن است با تغییر خط تولید، محصول یا سیاست علامتگذاری تولیدکننده تغییر کنند.
| ردیف | کارخانه یا برند | علامت اختصاری رایج روی میلگرد | روش تولید/کد قابل مشاهده | نکته کنترل |
|---|---|---|---|---|
| ۱ | ذوبآهن اصفهان | ESCO | بسته به محصول و مارک کامل | مارک را با پلاک بندیل و گواهی ذوب تطبیق دهید. |
| ۲ | فولاد آذربایجان، میانه | FF | در برخی محصولات FF-CT | T در این ترکیب به روش ترمکس نسبت داده میشود. |
| ۳ | فولاد کویر کاشان | KAVIR | بسته به محصول | کد کارخانه بهتنهایی جایگزین MTC نیست. |
| ۴ | جهان فولاد سیرجان | SJS | بسته به محصول | تطبیق قطر و گرید با بندیل ضروری است. |
| ۵ | راد همدان | RAD | بسته به محصول | مشخصات فنی را از تولیدکننده استعلام کنید. |
| ۶ | شاهین بناب | BS | بسته به محصول | کنترل وزن و آنالیز محموله فراموش نشود. |
| ۷ | آذر فولاد امین تیکمهداش | AFA | بسته به محصول | کدهای مندرج در بازار باید با اسناد رسمی کنترل شوند. |
| ۸ | فولاد آناهیتا گیلان | AGJU | ممکن است ترکیب کد کارخانه و مشخصه باشد | از تفسیر حروف بدون MTC خودداری کنید. |
| ۹ | فولاد آریان | AS | بسته به محصول | گرید از روی کد کارخانه قابل تشخیص قطعی نیست. |
| ۱۰ | آریا ذوب | ARIA | بسته به محصول | پلاک بندیل و شماره ذوب را ثبت کنید. |
| ۱۱ | آریا فولاد تاکستان | AFT | بسته به محصول | تطبیق با فاکتور خرید انجام شود. |
| ۱۲ | فولاد بافق | BMIS | بسته به محصول | کنترل گواهی آزمون ضروری است. |
| ۱۳ | فولاد البرز ایرانیان، فایکو | FAICO | بسته به محصول | نام برند و محل تولید را در اسناد کنترل کنید. |
| ۱۴ | فولاد احرامیان یزد | YRM | بسته به محصول | استاندارد مورد ادعای کارخانه بررسی شود. |
| ۱۵ | فولاد اروند | ARVAND | بسته به محصول | کنترل ظاهری و وزن نمونه انجام شود. |
| ۱۶ | فولاد ایوان غرب | IS | بسته به محصول | کد کوتاه ممکن است با کدهای دیگر اشتباه شود؛ به پلاک بندیل رجوع کنید. |
| ۱۷ | فولاد الماس تاکستان | ATJU | بسته به محصول | تطبیق مشخصات با سفارش خرید انجام شود. |
| ۱۸ | فولاد ابهر | KFA | بسته به محصول | اعتبار گواهی کیفیت بررسی شود. |
| ۱۹ | فولاد ابرکوه | SAIS | بسته به محصول | منشأ، گرید و سایز باید قابل ردیابی باشد. |
| ۲۰ | ظفر بناب | ZN | بسته به محصول | کنترل پلاک و نمونهبرداری در پروژههای حساس توصیه میشود. |
| ۲۱ | فولاد کرمان رفسنجان | KRF | بسته به محصول | پیش از مصرف، با مشخصات پروژه تطبیق دهید. |
| ۲۲ | فولاد خراسان | KSC | بسته به محصول | کد کامل و شماره ذوب را ثبت کنید. |
| ۲۳ | فولاد نیشابور | KSC یا کد وابسته به برند/خط | بسته به محصول | از شباهت کدهای برندهای منطقهای غافل نشوید. |
| ۲۴ | فولاد شاهرود | SHS | بسته به محصول | گواهی کارخانه مرجع اصلی تشخیص است. |
| ۲۵ | فولاد یزد احرامیان | YRM | بسته به محصول | نتیجه آزمون مکانیکی باید کنترل شود. |
| ۲۶ | فولاد هیربد زرندیه | HZ | بسته به محصول | مشخصات آج و رده مقاومتی را از اسناد بخوانید. |
| ۲۷ | فولاد سپهر ایرانیان | SIA | بسته به محصول | وزن شاخهها را بهصورت نمونه کنترل کنید. |
| ۲۸ | فولاد روهینا جنوب | ROUHINA | بسته به محصول | روی خوانایی و تداوم مارک در چند شاخه کنترل انجام دهید. |
| ۲۹ | فولاد سرمد ابرکوه | SARMAD | بسته به محصول | با برگه آنالیز همان بچ تطبیق دهید. |
| ۳۰ | فولاد بافت کرمان | BAF | بسته به محصول | کنترل انطباق با گرید طراحی ضروری است. |
یادداشت درباره جدول: این جدول برای هدف مرجع اولیه تهیه شده است؛ با این حال، هیچ فهرست بازاری نمیتواند جایگزین استعلام رسمی باشد. برای انتشار نهایی، بهتر است برای هر کارخانه یک صفحه اختصاصی داشته باشید که شامل تصویر واقعی مارک، عکس پلاک بندیل، محصولات تولیدی، گریدهای اعلامشده، لینک کاتالوگ رسمی و تاریخ آخرین بهروزرسانی باشد.
چطور اصالت میلگرد را در کارگاه کنترل کنیم؟
کنترل اصالت، یک فرآیند چندمرحلهای است. بهترین زمان اجرای آن، پیش از تخلیه کامل بار یا پیش از صدور مجوز مصرف در آرماتوربندی است.
مرحله اول: کنترل پیش از تخلیه
- فاکتور خرید، بارنامه، حواله، لیستوفر و مشخصات فنی پروژه را آماده کنید.
- کارخانه، گرید، قطر، طول شاخه، وزن کل و تعداد بندیل درجشده در اسناد را با سفارش کنترل کنید.
- از هر بندیل یا از نمونهای نماینده، چند شاخه را انتخاب کنید.
- مارک حکشده روی شاخهها را بررسی و از آنها عکس واضح ثبت کنید.
- ناخوانا بودن غیرعادی، نبودن مارک، اختلاف مارک بین شاخهها یا تفاوت با برند مندرج در فاکتور را بهعنوان مغایرت اولیه ثبت کنید.
مرحله دوم: تطبیق پلاک بندیل
پلاک بندیل باید دستکم شامل اطلاعاتی مانند نام تولیدکننده، قطر اسمی، گرید یا مشخصه، شماره ذوب/بچ، وزن، تعداد یا طول شاخهها و تاریخ تولید باشد. سپس بررسی کنید:
- آیا نام کارخانه روی پلاک با مارک حکشده همخوان است؟
- آیا قطر و گرید با نقشه سازه و لیستوفر پروژه یکسان است؟
- آیا شماره ذوب یا بچ درجشده، در گواهی کیفیت کارخانه نیز وجود دارد؟
- آیا وزن اعلامی بندیل با وزن واقعی یا محاسبه تعداد شاخهها سازگار است؟
مرحله سوم: کنترل ظاهری و هندسی
موارد زیر را روی نمونهها بررسی کنید:
- وجود ترک، بریدگی، پوستهشدگی شدید یا آسیب غیرعادی روی آجها.
- زنگزدگی شدید، پوستهای و عمیق که سطح مؤثر میلگرد را درگیر کرده باشد.
- تابدار بودن غیرمتعارف، آسیب ناشی از بارگیری یا خمشدگیهای کنترلنشده.
- یکنواختی آجها و خوانایی مارک کارخانه.
- تطبیق قطر اسمی با کولیس یا ابزار اندازهگیری مناسب.
- کنترل وزن نمونهای از شاخهها و مقایسه با وزن مرجع و تلرانس مجاز.
مرحله چهارم: تطبیق با گواهی کیفیت
گواهی کیفیت کارخانه، که با عنوان Mill Test Certificate یا Certificate of Analysis نیز شناخته میشود، باید به شماره ذوب یا بچ همان محموله قابل اتصال باشد. در کنترل گواهی، این موارد اهمیت دارند:
| مورد کنترل | چرا مهم است؟ |
|---|---|
| شماره ذوب یا Heat Number | اتصال گواهی کیفیت به محموله واقعی |
| قطر و گرید | تطبیق با سفارش خرید و نقشه سازه |
| تنش تسلیم و مقاومت کششی | تأیید عملکرد مکانیکی مورد نیاز طراحی |
| ازدیاد طول | بررسی شکلپذیری و رفتار میلگرد در آزمون |
| آزمون خمش/خمش مجدد | ارزیابی رفتار میلگرد در عملیات اجرایی |
| ترکیب شیمیایی | بهویژه برای ارزیابی جوشپذیری و کربن معادل در صورت نیاز پروژه |
| نام و مشخصات کارخانه | جلوگیری از استفاده از برگه آزمایش نامرتبط |
مرحله پنجم: آزمایشگاه معتبر
در پروژههای حساس، پروژههای دولتی، سازههای بلندمرتبه، مناطق لرزهخیز یا مواردی که اسناد ناقص یا مشکوکاند، کنترل چشمی کافی نیست. نمونهبرداری و ارسال به آزمایشگاه معتبر باید طبق برنامه کنترل کیفیت پروژه انجام شود.
آزمونهای متداول شامل موارد زیر است:
- آزمون کشش برای بررسی تنش تسلیم، مقاومت کششی و ازدیاد طول.
- آزمون خمش و در صورت الزام، خمش مجدد.
- اندازهگیری جرم واحد طول و کنترل تلرانس وزن.
- آنالیز شیمیایی در صورت نیاز به بررسی ترکیب و جوشپذیری.
- کنترل ابعادی و هندسه آج در صورت الزام مشخصات پروژه.
چکلیست بازرسی کارگاهی میلگرد
این چکلیست را میتوان در زمان تحویل هر محموله استفاده کرد:
| ردیف | مورد بازرسی | وضعیت |
|---|---|---|
| ۱ | برند و کارخانه درجشده روی فاکتور با مارک حکشده روی شاخهها تطبیق داده شد | ☐ تأیید ☐ مغایرت |
| ۲ | مارک حکشده روی چند شاخه از هر بندیل خوانا و یکسان بود | ☐ تأیید ☐ مغایرت |
| ۳ | قطر، گرید و طول شاخه با نقشه و لیستوفر انطباق داشت | ☐ تأیید ☐ مغایرت |
| ۴ | پلاک بندیل شامل کارخانه، گرید، قطر، شماره ذوب/بچ و وزن بود | ☐ تأیید ☐ ناقص |
| ۵ | شماره ذوب/بچ روی پلاک با گواهی کیفیت کارخانه تطبیق داده شد | ☐ تأیید ☐ مغایرت |
| ۶ | گواهی کیفیت شامل نتایج مکانیکی و شیمیایی مورد نیاز بود | ☐ تأیید ☐ ناقص |
| ۷ | وضعیت ظاهری میلگردها از نظر ترک، زنگزدگی شدید، آسیب آج و تاب غیرعادی بررسی شد | ☐ تأیید ☐ مغایرت |
| ۸ | وزن نمونهای از شاخهها یا بندیلها کنترل شد | ☐ تأیید ☐ مغایرت |
| ۹ | نمونهبرداری آزمایشگاهی طبق برنامه کنترل کیفیت پروژه انجام شد | ☐ بله ☐ نیاز ندارد |
| ۱۰ | هرگونه مغایرت، صورتجلسه و بار پیش از مصرف قرنطینه شد | ☐ بله ☐ ندارد |
خطاهای رایج در تشخیص میلگرد
- اعتماد صرف به نام کارخانه: مشهور بودن یک برند، گواهی نمیدهد که هر محموله تحویلی واقعاً متعلق به همان کارخانه یا دارای گرید مورد نیاز پروژه است.
- تشخیص گرید فقط با ظاهر آج: شکل آج نشانه اولیه است؛ گرید باید با اسناد و آزمون تأیید شود. منابع آموزشی، A2 را معمولاً دارای آج مارپیچ، A3 را دارای آج جناقی و A4 را دارای آج مرکب معرفی میکنند، اما این مشاهده جایگزین کنترل فنی نیست. [fooladshahan]
- نادیده گرفتن شماره ذوب: مهمترین حلقه اتصال میلگرد واقعی به گواهی کیفیت، شماره ذوب یا بچ است. برگهای که شماره آن با پلاک بندیل نمیخواند، مبنای پذیرش فنی نیست.
- جایگزینی خودسرانه A3 و A4: بالاتر بودن مقاومت اسمی A4 به معنی مجاز بودن جایگزینی آن بهجای A3 نیست. این موضوع میتواند بر شکلپذیری، ضوابط اجرایی، طول مهاری و طراحی سازه اثر بگذارد و باید با تأیید مهندس محاسب انجام شود.
- بیتوجهی به روش تولید: دیدن T یا U روی میلگرد پایان بررسی نیست؛ باید با مشخصات پروژه، گواهی کیفیت و الزامات مربوط به جوشکاری یا خمکاری تطبیق داده شود.
جمعبندی
مارک حکشده روی میلگرد، یک کد ساده روی بدنه فولاد نیست؛ نقطه شروع ردیابی محصول در کارگاه است. مهندس ناظر با خواندن درست آن میتواند برند ادعاشده را کنترل کند، روش تولید را بهتر تفسیر کند، گرید مورد انتظار را با مدارک مقایسه کند و مغایرتها را پیش از ورود میلگرد به سازه شناسایی کند.
اما کنترل حرفهای زمانی کامل میشود که چهار لایه کنار هم قرار گیرند: مارک روی شاخه، پلاک بندیل، گواهی کیفیت کارخانه و آزمایشگاه معتبر. هر جا میان این چهار لایه اختلاف وجود داشت، میلگرد باید پیش از مصرف قرنطینه، مستندسازی و تعیین تکلیف شود.